
Публикации
- Информация о материале
- Просмотров: 1522
- 1С:Апрель Софт
М.И. Розно
 В этом материале рассмотрим более подробно СПК по альтернативному признаку.
Пусть задан план одноступенчатого СПК по альтернативному признаку:
n=100 – объем выборки;
Ас=1 – приемочное число.
Это значит, что из партии нужно случайным образом взять 100 изделий и проконтролировать их по принципу «годен – не годен». Если число обнаруженных в выборке негодных изделий d ≤ Ас=1, (т.е. d=0 или d=1), то партию следует принять, а если d>1, то – забраковать.
При двухступенчатом плане СПК по альтернативному признаку план контроля состоит уже из 5 параметров, которые, например, равны:
n1 = 100 – объем 1-ой выборки;
Ас1 = 0 – приемочное число для 1-ой выборки (1-ой ступени СПК);
Re2 = 2 – браковочное число для 1-ой выборки;
n2 = 200 – объем 2-ой выборки;
Ас2 = 2 – приемочное число для 2-ой ступени СПК.
При этом правила проведения СПК и принятия решения «о судьбе» партии таковы:
отбираем случайно 1-ю выборку объёмом n1 = 100 изделий и контролируем их;
если обнаруженное при этом число негодных изделий d1:
d1 ≤ Ас1 – то сразу принимаем партию (в данном случае при d1=0);
d1 ≥ Re2 – то сразу бракуем партию (в данном случае при d1≥2);
Ас1< d1 < Re1 – то переходим ко 2-ой ступени СПК, т.е. берем 2-ю выборку (в данном случае это происходит при d1=1);
если после контроля 2-ой выборки суммарное число обнаруженных негодных изделий в 1-ой и во 2-ой выборках (d1 + d2):
(d1+d2) ≤ Ас2 – то принимаем партию (в данном случае при d1+d2≤2);
(d1+d2) > Ас2 – то бракуем партию (в данном случае при d1+d2>2).
Как уже говорилось, при любом конкретном плане СПК для любой конкретной партии продукции с известным уровнем дефектности результат контроля нельзя предсказать однозначно, все зависит от «везения» при случайном взятии выборки (исключая тривиальные случаи, когда в партии совсем нет негодных изделий или наоборот, все изделия негодные). Но при этом можно рассчитать вероятность того, что партия с известным уровнем дефектности будет принята при СПК с данным планом контроля. Естественно, что вероятность приемки партии будет зависеть от уровня дефектности: чем он больше, тем меньше вероятность (шансы) успешно пройти контроль. Таким образом, каждому плану СПК однозначно соответствует оперативная характеристика (ОХ), т.е. характеристика, показывающая зависимость вероятности («шансов») приемки партии от группового показателя качества, в данном случае – от истинного уровня дефектности в контролируемой партии (совокупности). Эта зависимость для СПК по альтернативному признаку всегда убывающая.
ОХ показывает, с какими «шансами» партия продукции пройдет через контроль, если эта партия имеет определенный уровень дефектности. Так, для плана контроля с ОХ, изображенной на рис.4, партии с уровнем дефектности q=1% пройдут через контроль с вероятностью P=0,95, т.е. для одной такой партии это – «шансы» пройти контроль. А для многих таких одинаковых партий 95 из 100 из них пройдут контроль, а 5 партий будут забракованы, хотя все партии одинаковы: каждая имеет q=1% дефектных изделий. А при уровне дефектности 7% для одной партии шансы приемки P=0,2, а для многих таких партий только 20 из 100 из них пройдут контроль, а 80 партий будут забракованы.
Для любого конкретного плана СПК можно указать «характерные» точки на ОХ (см рис.4):
qпр – приемочный (сравнительно «хороший») уровень качества (в данном случае – низкий уровень дефектности), при котором партия имеет «высокие шансы» P=1-α быть принятой (α – риск изготовителя);
qбр – браковочный (сравнительно «плохой») уровень качества, при котором партия будет иметь весьма «низкие шансы» P=β быть принятой (β – риск потребителя);
q0,5 – «безразличный» уровень качества, при котором с «шансами» Р=0,5 партия может быть принятой.
Естественно, разные планы СПК имеют существенно разные кривые оперативных характеристик, но всегда qпр<q0,5<qбр (если только установленные риски α и β меньше 0,5). Конечно, разработчики стандартов по СПК рассчитывают ОХ всех планов, приводимых в стандартах, но пользователь этих планов не видит ОХ, поэтому действует «по слепой вере». Но ведь ответственность за качество сегодня возложена на изготовителя. А если речь идет о потребителе контролируемой партии, то ему тоже необходимо знать, «что же делает» его входной контроль. Вряд ли сегодня разумно действовать «вслепую», нужно именно видеть ОХ, чтобы оценить «здравый смысл» применения данного СПК. Поэтому знание величин qпр, q0,5 и qбр для известных рисков α и β позволит пользователю «увидеть ОХ» хотя бы в трех точках и оценить возможности данного плана контроля.
В самом деле, если изготовитель, зная свое производство, абсолютно уверен, что уровень дефектности в производстве никогда не поднимается выше 1000 ppm = 0,1%, то какой же смысл применять СПК с приемочным уровнем qпр = 0,2%? Такая продукция практически всегда уверенно пройдет через контроль (см. по аналогии с рис.4). В другом случае, если потребитель знает, что уровень дефектности 2000 ppm = 0,2% – это заведомо неприемлемый для его производства уровень дефектности закупаемых комплектующих изделий, то какой смысл при входном СПК применять план контроля с q0,5 =0,3% = 3000 ppm? Ведь такой контроль в половине случаев пропускает партии с уровнем дефектности 3000 ppm, а значит, партии с уровнем дефектности 2000 ppm = 0,2% будут приниматься более чем в половине случаев.
К сожалению, подобные случаи часто приходится видеть в производстве. И на вопрос «Почему же вы применяете такой план СПК?» звучит ответ: «А такой план в ГОСТе на нашу продукцию» или «Так у нас записано в контракте на поставку». Нетрудно понять, что кроме впустую затраченного труда применение такого СПК не дает ничего.
Как же «увидеть» ОХ? Легче всего воспользоваться специальными программными продуктами, например, пакетом QStat [3]. Этот пакет позволяет анализировать, а также подбирать (синтезировать) наилучшие для данной конкретной ситуации одно- и двухступенчатые планы СПК по альтернативному признаку. На рисунке 5 представлены построенные для примера оперативные характеристики трёх разных планов СПК: одноступенчатого (n=50; Ac=0) и двух двухступенчатых (первый: n1=75; Ac1=0; Re1 =2; n2=150; Ac2=2; второй: n1=100; Ac1=0; Re1 =2; n2=200; Ac2=2) для партий объема N=1000.
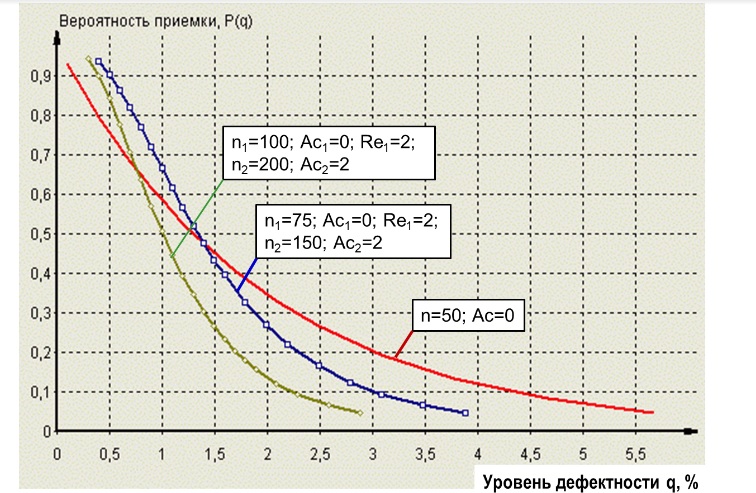
Рис.5. Оперативные характеристики трех планов СПК по альтернативному признаку
- Информация о материале
- Просмотров: 1229
- 1С:Апрель Софт
М.И. Розно
 Потребители всегда интуитивно ожидают, что контроль для того и служит, чтобы защитить их от негодной (несоответствующей, дефектной) продукции. Это такие единицы изделий, у которых контролируемая физическая характеристика не соответствует требованиям, например, допуску [LSL; USL] (см. рис.1). Если при контроле проверяется сразу несколько разных характеристик изделий, то это можно рассматривать как несколько операций контроля по нескольким характеристикам продукции.
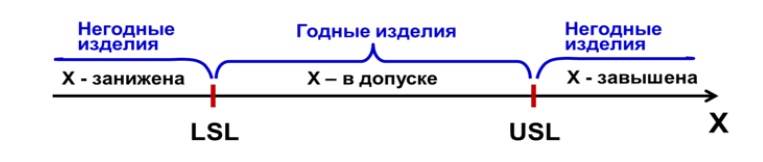
Рис. 1. Допуск на характеристику X (параметр изделия
Заметим, что при любом СПК измерениям/контролю подвергаются только выборочные изделия, поэтому СПК даже при безошибочном контроле всех изделий в выборке никак не может дать гарантии того, что все оставшиеся (неконтролируемые) изделия в данной партии годные.
Что же тогда контролируется при СПК и какие гарантии качества для потребителя дает такой контроль? – При СПК контролируется характеристика (свойство) всей партии продукции, которое называют «групповым показателем качества», он относится не к отдельным изделиям, а ко всей партии продукции. Чаще всего таким групповым показателем является уровень дефектности в партии, т.е. доля (или процент) дефектных изделий в партии. Он относится к одной или нескольким конкретным физическим характеристикам изделия, например, к Размеру 1, для которого задан допуск (см. рис. 1) или сразу к нескольким размерам. В последнем случае изделие будет являться дефектным (несоответствующим), если хотя бы один из этих размеров выходит за пределы своего допуска.
Фактически при СПК по результатам контроля выборки оценивается уровень дефектности в данной партии продукции. Партия, у которой уровень дефектности оценен как «достаточно низкий», принимается. А если в партии уровень дефектности оценен как «достаточно высокий», то партия бракуется1. Однако выборка (выборки) всегда берется случайным образом, а значит, и результаты контроля имеют случайный, статистический характер. Иначе говоря, если мы проведем процедуру СПК партии один раз, а затем проведём процедуру СПК этой же партии второй раз, то совершенно не обязательно, что результаты контроля совпадут, т.к. первая и вторая выборки будут различны. О каких же «гарантиях качества» и какой уверенности в правильности решений по результатам СПК здесь можно говорить?
Все решения по результатам СПК имеют статистический характер, они имеют разумный здравый смысл, и выражается это на вероятностном языке. Правильно рассчитанный СПК будет иметь такие свойства:
- «условно хорошие» партии с «малым» уровнем дефектности (например, менее 1%) будут «достаточно уверенно» приниматься (т.е. почти всегда);
- «условно плохие» партии с «высоким» уровнем дефектности (например, более 8%) будут «достаточно уверенно» браковаться (т.е. почти всегда).
Ниже мы увидим, как эти свойства СПК реализуются в конкретных числовых характеристиках. Но уже сейчас становится понятным, что любой СПК имеет риски:
- риск отклонить (забраковать) партию продукции, которая на самом деле является «условно хорошей», т.е. имеет малый уровень дефектности; этот риск называется риском первого рода или риском изготовителя и обозначается буквой α;
- риск принять партию продукции, которая на самом деле является «условно плохой», т.е. имеет высокий уровень дефектности; этот риск называется риском второго рода или риском потребителя и обозначается буквой β.
Говорить о «нулевом» уровне дефектности, т.е. обеспечить, чтобы в партии совсем не было дефектных изделий, СПК в принципе не может, т.к. не все изделия в партии проверяются при таком контроле.
Различают СПК по альтернативному и по количественному признакам. При СПК по альтернативному признаку каждое контролируемое изделие в выборке (выборках) признается годным или дефектным. При СПК по количественному признаку каждое контролируемое изделие в выборке измеряется и определяется его количественное значение на оси X (см. рис.1).
Любой конкретный СПК имеет свой план контроля. Это – набор чисел, которые однозначно определяют процедуру проведения контроля (взятие выборок), обработку результатов контроля и принятие решения о приемке или забраковке партии. План контроля может быть одноступенчатым, когда решение о приемке партии принимается по одной выборке, или многоступенчатым, когда для принятия решения о приемке партии берется две или более выборок.
При кажущейся простоте даже анализ свойств СПК с заданным планом контроля является сложной вычислительной задачей, требующей специального программного обеспечения. А задача выбора наилучшего плана контроля для данного производственного случая – многократно сложнее. Практики на производстве просто берут план СПК из ГОСТов, но они «не видят» свойств своего СПК, поэтому часто применение СПК на предприятиях бывает просто бессмысленным, а иногда и приводит к неоправданному оптимизму и заблуждениям [2].
Проанализируем свойства СПК с разными планами контроля и их количественными характеристиками.
1 Далее будет уточнено, что такое «достаточно низкий» и «достаточно высокий» уровни дефектности.
- Информация о материале
- Просмотров: 1037
- 1С:Апрель Софт
М.И. Розно

Ранее было сказано, что по мере становления серийного и массового производства продукции, во многом благодаря идеям Фредерика Тейлора, произошло разделение производства отдельных компонентов сложного изделия по разным производственным участкам или даже по разным заводам. Для того чтобы отдельные независимо производимые компоненты подходили друг к другу, появилось понятие "допуска", т.е. интервала с заданными границами LSL и USL для данной измеряемой характеристики X (например, размера) изготавливаемого компонента или изделия, см. рис. 1.
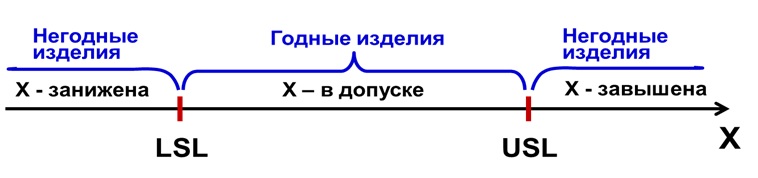
Рис. 1. Допуск на характеристику X (параметр изделия)
Так как далеко не все изделия при изготовлении "попадали" в заданный допуск [LSL; USL], то понадобилась специальная операция контроля каждого изготавливаемого изделия, т.е. "разбраковки" изготавливаемых изделий по допуску. Это становилось абсолютно необходимым, если негодные изделия приводили к большим потерям в дальнейшем производстве или в эксплуатации. Негодные изделия, обнаруженные при контроле, при этом либо утилизировались, либо дорабатывались.
Понятие годного-негодного изделия не обязательно связано с количественной характеристикой X, изображенной на рис. 1. Это могут быть и какие-то другие свойства изделия в совокупности с заданными требованиями, при выполнении которых изделие считается годным. Важно, что выполнение этих требований в изделии может быть проверено каким-то методом контроля. И если такая проверка (контроль) проводится для каждого изделия (сплошной контроль продукции), то такой подход является средством обеспечения качества для выпускаемой продукции.
Но чем плох такой подход к обеспечению качества? – Прежде всего, это большая и опасная иллюзия – думать, что контроль работает безошибочно. Как показала многолетняя практика, абсолютно безошибочного контроля продукции не бывает. Недаром Эдвардс Дэминг, когда учил японцев, предупреждал их: "Не делайте ставку на контроль". Часто, если ошибочный пропуск при контроле негодного изделия приводит к ужасным последствиям (гибель людей или большие потери), то вводят двойной и даже многократный контроль с соответствующим удорожанием производства.
Естественный недостаток такого подхода к обеспечению качества заключается также в том, что он требует затрат на контроль каждого изготовленного изделия, а эти затраты иногда могут составлять более 10% от общей стоимости производства.
Кроме того, в некоторых случаях сама операция контроля полностью или частично портит изделие (так называемый "разрушающий контроль"), тогда применение такого подхода к обеспечению качества становится невозможным, нужно применять другие подходы (рис. 2).
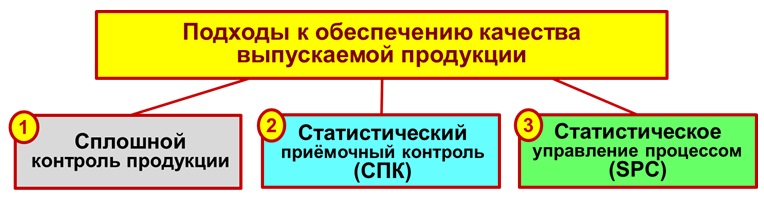
Рис. 2. Три подхода к обеспечению качества выпускаемой продукции
Второй подход к обеспечению качества продукции – это статистический приемочный контроль (СПК), он возник в 20-х годах XX века, первые расчеты для такого контроля сделали американские ученые Гарольд Додж и Гарри Ромиг. Схема этого второго подхода к обеспечению качества продукции изображена на рис. 3.
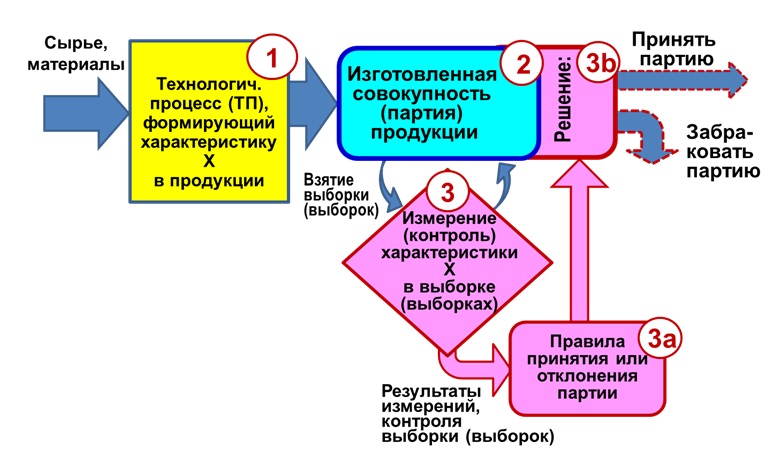
Рис. 3. Подход 2 – обеспечение качества статистическим приемочным контролем продукции
Выпускаемые технологическим процессом (ТП – объект 1 на рис. 3) изделия формируются в совокупность (партию – объект 2). Изделия в одной производственной партии считаются практически одинаковыми по качеству1, эта одинаковость обусловлена тем, что в течение периода выпуска этой партии продукции в ТП ничего не изменялось (не изменялись инструмент, операторы, сырье, условия работы и т.д.). Логический результат этих одинаковых условий производства – мы ожидаем практическую одинаковость изготовленных изделий, в том числе и по интересующей нас характеристике X для каждого изделия из этой партии. Поэтому логически достаточно измерить/проконтролировать только выборку из этой партии (несколько случайно выбранных изделий) и по этим результатам принять решение в отношении всей партии: принять её, т.е. считать её "удовлетворительной" или забраковать. В случае принятия партии она отправляется к потребителю. Если измеряемые (контролируемые) изделия не испорчены в процессе контроля2, то выборка возвращается в партию (см. на рис.3 стрелку от объекта 3 к объекту 2). А в случае забраковки (отклонения партии) вся партия либо утилизируется, либо подвергается поштучному контролю и доработке негодных изделий (если возможно).
Далее мы увидим, что решение о приемке или забраковке партии может приниматься не по одной, а нескольким выборкам, которые позволяют уточнить качество партии продукции. Но в любом случае важно иметь уверенность в однородности партии, что она произведена при постоянных условиях производства. Если такой уверенности нет, например, мы контролируем на входном контроле одну партию поставки, которая неизвестно как была сформирована поставщиком, то СПК может работать со значительными ошибками.
И есть еще (см. рис.2) третий подход к обеспечению качества – SPC (Statistical Process Control, Статистическое управление процессом). Он также основан на взятии выборок, но берущихся из потока изделий в процессе их изготовления. Здесь каждая выборка позволяет оценить текущее состояние ТП; считается, что это состояние сохраняется в течение определенного времени, пока в ТП что-то существенно не изменится.
Следующие три материала будут посвящены описанию характеристик второго подхода к обеспечению качества на основе СПК (см. рис. 3).
1На самом деле абсолютно одинаковых изделий не бывает, они все-таки отличаются друг от друга, но здесь эти отличия считаются очень малыми и несущественными для работоспособности изделий.
2Так называемый неразрушающий контроль.
- Информация о материале
- Просмотров: 1240
- Портал ProКачество 12.08.2022
В.А. Лапидус

Председатель совета директоров ГК "Приоритет" Лапидус Вадим Аркадьевич поделился мнением на портале ProКачество о развитии управления качеством и стандартов серии ИСО 9000 в России.
Стандартов в этой серии несколько. Основные: 9001, устанавливающий требования к системам менеджмента качества, и 9004, который устанавливает требования к системе менеджмента в целом, по существу – к качеству системы менеджмента. Последний не предназначен для сертификации, хотя прецеденты есть. Данные стандарты не совсем правильно понимаются и применяются в стране.
Предыдущие версии ИСО 9001 делали акцент, прежде всего, на обеспечение качества, которое понималось как создание уверенности у потребителей в том, что качество продукции будет соответствующим. Слово «assurance» скорее трактовалось как один из вариантов слова «гарантия», как некоторые действия, которые повышают уверенность. Стандарт не был предназначен для улучшения бизнеса, для повышения его эффективности. Он рассматривался в цепочке «поставщик – потребитель» и позволял потребителям, требуя от поставщиков применения данного стандарта, получать возможность на проверку процессов СМК. Это более дешевый способ, чем . Но эту идею у нас замечают не все, и стандарт стали применять как некое универсальное благо. А сертификацию на соответствие стали воспринимать как гарантию качества для всех сторон: для собственников, для менеджмента, для бизнеса в целом.
По существу, стандарт ИСО 9001 довольно мягкий и устанавливает некоторые требования к комплектности, точно так же, как, например, описание требований к автомобилю – у него должно быть четыре колеса, рулевая колонка, силовая система и т.д. Но при этом на дорогах может ездить тысяча разных модификаций машин, разных изготовителей, и все они будут соответствовать этому стандарту. Соответствие стандарту ничего не позволяет сказать, по поводу того, какая из машин, например, лучше. Точно так же и в отношении СМК – наличие некоторого комплекта процессов, выполнение требований ничего не говорит о том, какая система качества лучше. Для этого нужно, чтобы системы имели некоторые показатели эффективности, чтобы эти показатели измерялись и сравнивались и чтобы можно было в результате сравнения выбирать и улучшать.
Что касается стандарта 9004, он использует логику несколько отличную. Он гласит, что существуют понятия «качество менеджмента» и «качество организации», а не только «качество продукции». Тем самым стандарт делает понятие качества универсальным, как в целом соответствие любым требованиям. Стандарт применяется, например, в интересах акционеров, собственников. Но он не дает им показателей и критериев, демонстрирующих, чем одна система отличается от другой, и не показывает, что нужно сделать, чтобы ее улучшить, на какие количественные измерения опираться.
Для развития и применения менеджмента качества в других целях нужны собственные модели, которые прежде всего обращают внимание на эффективность, а не на результативность и подтверждение некоторых гарантий. Сейчас мы совместно с «Группой ГАЗ» разрабатываем систему менеджмента «Бриллиант Next», она как раз предназначена прежде всего для внутренних целей и отвечает на запросы не только потребителей, но и собственников, менеджмента, может применяться и в вертикали управления.
Проблема будущего стандартов состоит не в том, что нужно что-то изменить в стандартах и в процессе сертификации. Нужно изменить смыслы, ожидания и восприятие того, что происходит с компанией, если ее система качества просто соответствует требованиям, предъявляемым к стандартной модели. Творчество и индивидуальные решения никто не отменял, и здесь акцент должен быть на индивидуализацию корпоративных систем, систем организации.
Замечу, что даже такие вещи, как процент или доля дефектных изделий, доля или уровень несоответствий, не являются показателями, которые следует рассматривать как универсальные. Нужны показатели эффективности, показатели, отражающие экономику, рыночную силу предприятий. Этого сегодняшние модели 9001, 9004 не дают. Но и вряд ли можно ожидать, что стандарты такого универсального плана смогут позволить компаниям улучшаться и быть более конкурентными. Для идей конкурентного преимущества и постоянного роста эффективности нужны другие модели. И мы готовы обсуждать их с заинтересованными.
- Информация о материале
- Просмотров: 4549
- 1С:Апрель Софт
Л.В. Касторская

Термин "качество" в настоящее время в мире трактуется очень широко, применяется не только к продукции и услугам, но и распространяется на процессы, системы и даже организации, бренды и страны. При этом на предприятиях качество часто понимается довольно узко – как соответствие продукции требованиям и считается ответственностью, часто исключительной, небольшой группы людей – отдела технического контроля, службы качества или отдела по стандартизации, редко затрагивая производство.
Однако еще в 50-ые годы прошлого века Эдвардс Деминг [1] – великий гуру в области качества, человек, который помог Японии, а потом и Америке пройти путь повышения качества в масштабах страны, построил свою известную цепную реакцию, в которой отвел задачам повышения качества одну из первостепенных ролей (рисунок 1).
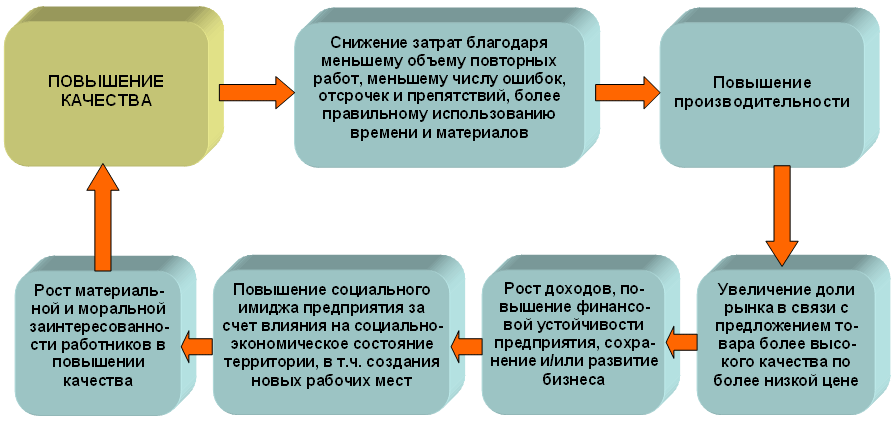
Рисунок 1 – Цепная реакция Деминга
Рассмотрим кратко, как развивалось понимание качества и управление качеством в мире, как менялись применяемые концепции и подходы, какие методы появлялись и какие актуальны сейчас
Управление качеством изделий
В 1905 году, благодаря Ф. Тейлору (Frederic W. Taylor, 1856-1915), в производственную практику вошли такие понятия как «верхний» и «нижний пределы качества», «поле допуска» как максимальный допустимый диапазон значений характеристик продукции. Вследствие этого появилась необходимость проводить измерения – на входном контроле, при производстве продукции, на окончательном контроле и далее - у потребителя (на входном контроле, при изготовлении или сборке у него). Широко стали применяться технические средства измерения в виде проходных и непроходных калибров, а также, позднее – шкальных приборов. Появилась новая специальность – инспектор качества или, как принято говорить в России, технический контролер, который проводил измерения и принимал решение о качестве продукции.
Система Тейлора представляет собой управление качеством каждого конкретного изделия (детали, сборочной единицы) на основе установления требований, норм, допусков и контроля качества (инспекции), как представлено на рисунке. 2
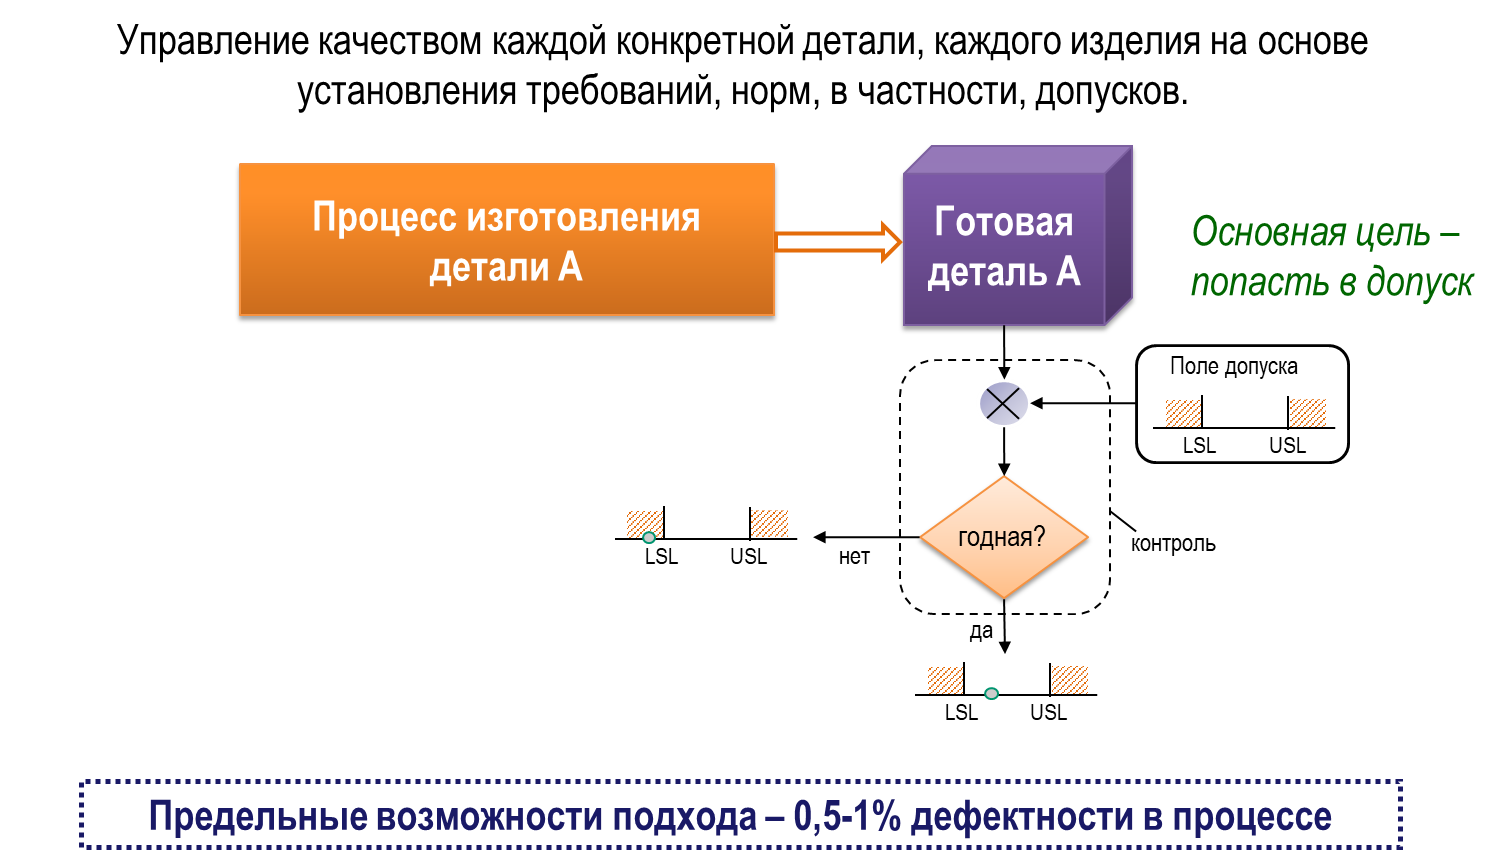
Рисунок 2 – Управление качеством на основе контроля
Система Тейлора позволила организовать производство так, чтобы достаточно быстро и массово разделять продукцию на качественную и дефектную (брак). Кроме того, она дала возможность построить замкнутый механизм управления качеством, используя экономические и административные санкции в отношении рабочих, допускающих брак («депремирование») [2].
Этот подход дал великолепный для своего времени механизм управления, но вскоре стало ясно, что он имеет предельные возможности, ограничения и негативные эффекты: увеличение штата контролеров (до 20% от общей численности персонала в организациях), задержки при производстве, связанные с необходимостью проводить измерения, разные интересы/конфликты сторон (например, контролеров и рабочих/операторов, старавшихся скрыть дефекты).
При таком способе управления качеством дефектные изделия будут всегда. Как показала производственная практика – не ниже 0,5%-1% от всего объема производства. Ошибки рабочих, за которые их наказывают, лишая части оплаты труда – не единственная причина несоответствий и дефектов. Во многих случаях причины лежат глубже и, как правило, носят системный характер. Дефектные изделия появляются из-за неправильной организации и выполнения производственных процессов, различий в работе людей и оборудования, проблем с сырьем и заготовками. А причины и следствия в этой системе разделены во времени! При проверке соответствия требованиям можно допустить ошибки: соответствующее изделие признать несоответствующим и наоборот. Контроль - операция весьма затратная, а иногда и разрушающая, поэтому часто проводят выборочный контроль, проверяя только часть совокупности. Кроме того, любое средство измерений имеет погрешность, то есть риск возможных ошибок.
При этом дефекты являются важными (а иногда и единственными) сигналами о необходимости вмешаться в процесс производства, поэтому их выявление так важно для системы управления.
В настоящее время с ростом и развитием потребностей потребителя, в условиях конкуренции любому предприятию следует стремиться к уровню ноль дефектов. Потребители не хотят получать дефектную продукцию, а если такое случилось, требуют разобраться с причинами и исключить их. Они становятся все более «капризными» и «голосуют рублем», уходя к конкурентам.
Понимание вариабельности – основа управления качеством процессов
«Жизнь – это отклонение. Между людьми, результатами, услугами, продуктами всегда будут различия» [6]. Понимание природы вариабельности (неизбежных различий) и случайности – необходимое условие эффективного управления процессами и системами (влияние вариабельности факторов на вариабельность результатов приведена на рисунке 3).
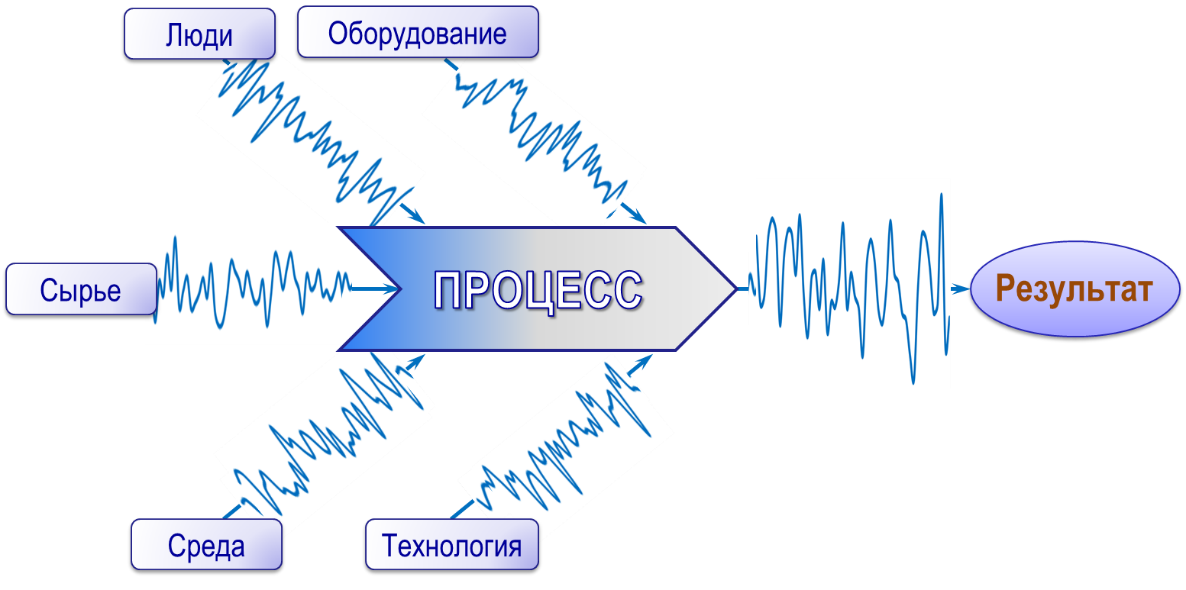
Рисунок 3 – Модель процесса и вариабельность влияющих факторов.
Анализировать нужно не единичный результат (что обычно делают при контроле продукции), а совокупность результатов выполнения процесса, его возможности. Попытка управления на основе реагирования на проявление случайностей в процессе (например, реагирование на появление брака без понимания системных причин изменчивости) ведет только к росту вариабельности .
Важно уметь отличать детерминированность (то, что можно использовать для управления процессом) от случайности, которая может усиливаться при неадекватной попытке управленческих воздействий. Без понимания вариабельности, невозможно представить управление системой и ее целями. А для этого нужно сменить объект управления – управлять не проблемами и дефектами, а процессами, причинами появления проблем и дефектов. Это требует других методов и подходов.
Управление качеством процессов
В 1924 г. в американской фирме Bell Telephone Laboratories была создана группа под руководством д-ра Р. Л. Джонса, которая заложила основы статистического управления качеством. Это были разработки контрольных карт [3-5], выполненные Вальтером Шухартом, первые понятия и таблицы выборочного контроля качества, разработанные X. Доджем и С. Ромигом.
Применение контрольных карт помогло перенести акцент с допускового подхода к управлению качеством (на основе контроля) на подход, направленный на обеспечение стабильности процессов и уменьшение их вариаций, то есть на управление качеством процессов. Качественный процесс способен давать качественный результат. Кроме того, В. Шухарт высказал идею непрерывного улучшения качества, предложив цикл непрерывного улучшения процессов за счет уменьшения вариаций и исключения причин, нарушающих стабильность процесса [2]. Для реализации этих идей необходимо было собирать данные о процессах (желательно «малыми» силами), научиться измерять и понимать вариации, принимать решения на основе данных, а это область работы статистики.
С 1924 года появились и далее нашли массовое применение в производственной деятельности многие методы анализа данных и управления процессами: графический анализ данных (визуализация данных в виде разнообразных графиков и диаграмм), диаграммы рассеивания и корреляционный анализ, статистические гистограммы, контрольные карты, индексы возможностей процессов, методы описания проблемы и поиска их причин, анализ качества измерений (изменчивости результатов измерений), анализ статистических распределений, прогнозы уровня брака, проверка гипотез, регрессионный анализ, планирование экспериментов и др.
Применение статистических методов позволило осуществлять управление организацией не на основе эмоций, ощущений и мнений руководителей, а на основе фактических данных, используемых для наиболее эффективного поиска причин, анализа и принятия решений [2].
Системы менеджмента качества
Управление процессами, понимание вариабельности по сей день остается одной из главных идей в менеджменте качества и менеджменте в целом, хотя появилось очень много надстроек, новых методов и идей. Именно эта идея легла в основу работ многих специалистов в области качества и помогла сформировать базовые правила, принципы, лучшие практики управления организацией в виде стандартов требований к системам менеджмента качества – это и общий, межотраслевой стандарт ISO 9001 и комплекс стандартов на отраслевые модели менеджмента. 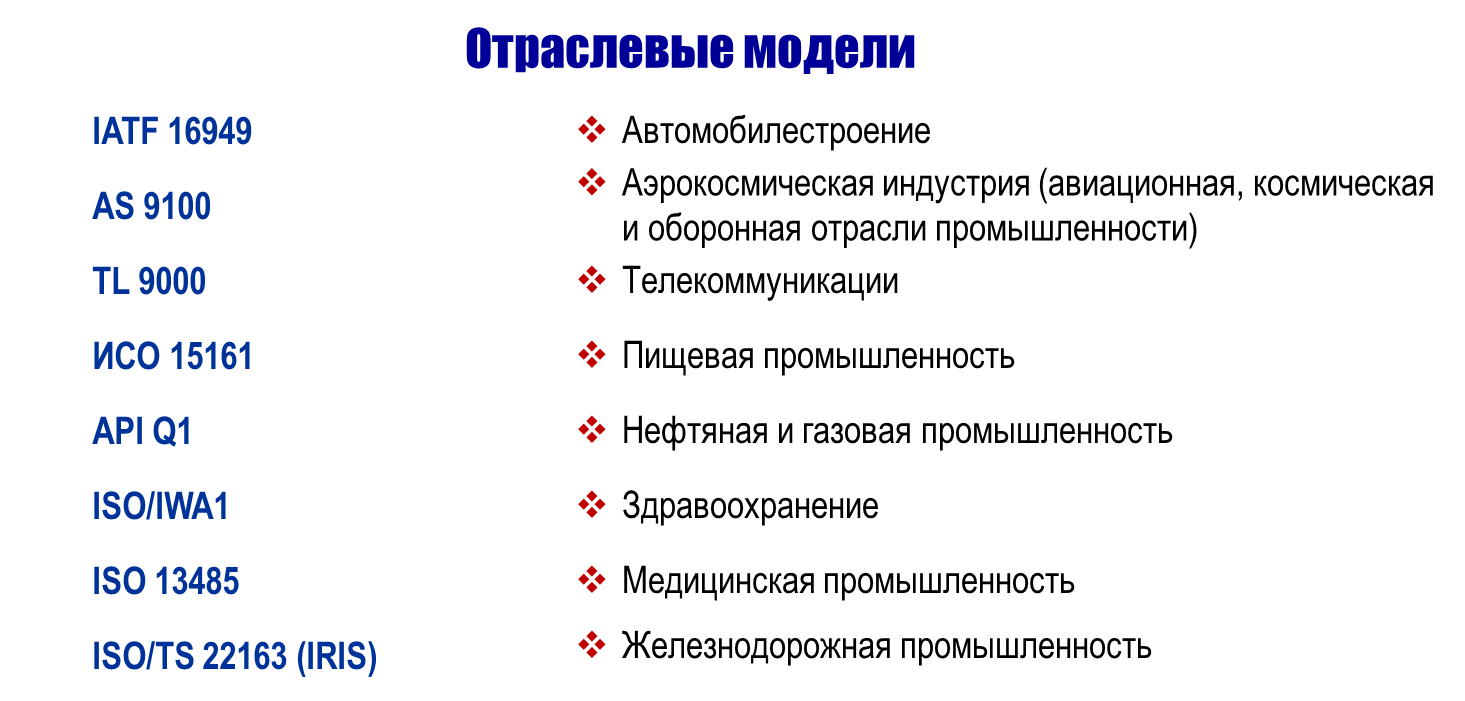
И одним из принципов данных стандартов является «Принятие решений, основанное на свидетельствах» (рисунок 4).
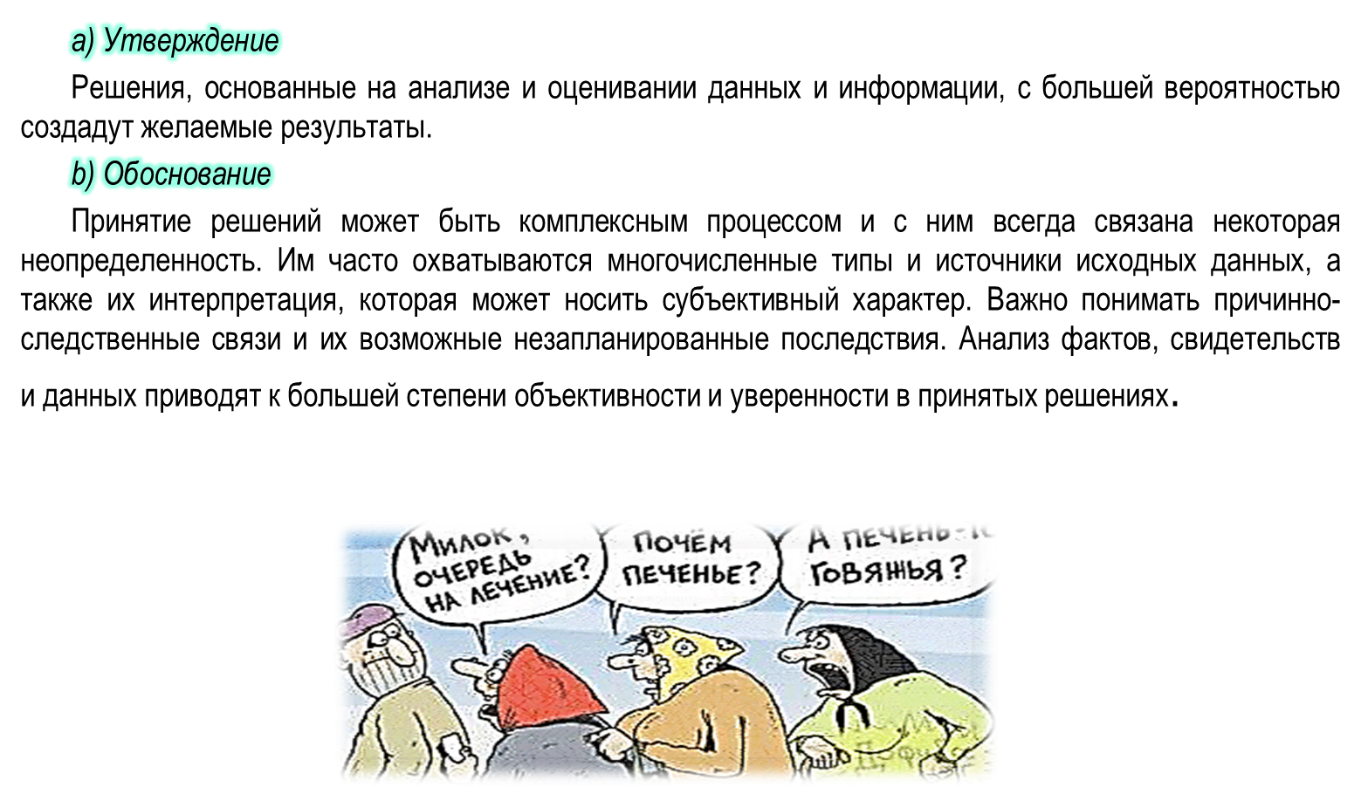
Рисунок 4 – Принцип «Принятие решений, основанное на свидетельствах» (ГОСТ Р ИСО 9001-2015)
Для реализации данного принципа нужны данные. Более того, нужно научиться планировать и собирать их, уметь выбирать методы анализа, уметь применять методы и делать выводы. И при этом постараться «не утонуть» в большом количестве собираемых данных.
С чего начинать?
Для практического применения статистических методов для целей анализа и улучшения процессов полезна схема, представленная на рисунке 5.
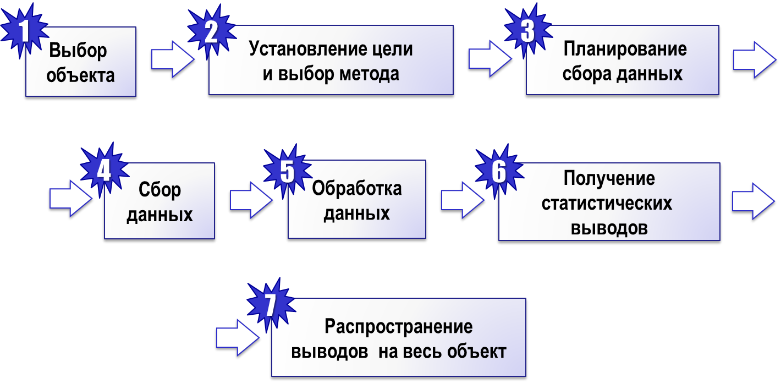
Рисунок 5 – Семь шагов схемы статистических выводов
Разберем ее подробно.
1. Выбор объекта.
Не каждый процесс, элемент продукции, а также не все характеристики или параметры процесса требуют анализа, применения статистических методов.
В менеджменте качества в отдельных отраслях промышленности (например, в автомобильной, аэрокосмической) используются такие термины – специальная, ключевая, особая характеристика продукции или процесса. Эти характеристики существенно влияют на безопасность, работоспособность, выполнение основных функций изделия, а также на экономические характеристики производства. Именно они требуют особого, дополнительного внимания (это не значит, что мы не должны обеспечивать выполнения требований по другим!). В данном случае статистические методы пригодятся.
Как из полного перечня характеристик их выбрать? Для этого еще на стадии проектирования и разработки конструкции, создания рецептуры, описания технологического процесса применяют методы менеджмента риска, в частности хорошо зарекомендовал себя метод анализа видов и последствий потенциальных отказов FMEA [7]. Также эти характеристики могут быть определены в техническом задании от потребителя или определяться регламентами.
2. Установление цели и выбор метода.
Любой метод анализа, начиная с простых графиков и диаграмм, решает определенные цели, выбирается под задачи. В статистике такие задачи называют гипотезой. Примерами таких гипотез для производства могут быть следующие: уровень дефектности не зависит от сезона (или дня недели); оборудование не является основной причиной дефекта A; основной причиной нестабильности производственного процесса на операции NN является износ шлифовального круга и задачей анализа является оценка скорости износа и т.п.
Сформулировав гипотезу, под нее подбираются методы. Например, если необходимо продемонстрировать динамику изменения показателя, можно построить обычный временной график. Если надо оценить взаимосвязь показателей – диаграмму рассеивания или применить корреляционный анализ. Если надо проверить влияние персонала на уровень дефектности – применить контрольную карту Шухарта. Но для этого надо представлять арсенал хотя бы базовых методов - на что они способны, и какие задачи решают. И научиться формулировать задачи для применения методов. Иначе, методом «тыка» можно очень долго собирать данные, применять разнообразные методы, но так и не получить полезных выводов от их применения (и в итоге разочароваться «в этой вашей статистике»).
На выбор метода также влияет количество имеющихся данных и возможных ограничений при их получении и использовании. Некоторые методы, такие как диаграмма Исикавы и «5 почему», на первых этапах могут применяться без специально подготовленной числовой информации, достаточно экспертных знаний команды. Они помогают сформировать гипотезы для сбора нужной информации. А для таких методов, как регрессионный анализ, анализ измерительных систем, дисперсионный анализ, может потребоваться довольно много специально собираемых данных, при определённых значениях факторов производства.
Если для сформулированной гипотезы, поставленной цели можно применить несколько методов, то начинать надо с простых, базовых методов. Так, есть набор методов, известный как «7 простых японских методов», «7 инструментов контроля качества» [8]: графики и диаграммы (контрольные листки), диаграмма Исикавы (или причинно-следственная диаграмма), диаграмма Парето, диаграмма рассеяния, гистограммы, расслоение (стратификация) данных и контрольные карты. Этот набор определяет методы, которые, во-первых, действительно помогают решить большую часть задач с качеством, а во-вторых, при должном обучении и регулярном применении они вполне доступны для понимания и применения практически всеми в организации. А уже когда простые методы перестают работать, можно переходить на более серьезные, но и требующие дополнительных знаний, навыков и большего объема данных.
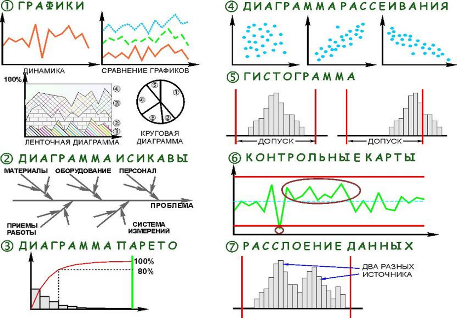
3. Планирование сбора данных
Какие данные собирать, и сколько надо провести измерений, или какую выборку сделать из существующих баз данных, какую дополнительную информацию необходимо фиксировать вместе с числовой, определяется как минимум следующими аспектами:
- Метод, график, диаграмма требуют определенных данных, форматов этих данных. Так, например, для круговой диаграммы может понадобиться информация о доле несоответствий каждого вида за определенный промежуток времени. А для того, чтобы сделать статистический прогноз уровня несоответствий для стабильного процесса – 10-15 количественных изменений характеристики продукции (например, вес или внутренний диаметр).
- Проверяемая гипотеза определяет тип данных. Если мы проверяем гипотезу о влиянии персонала, то данные надо собирать для разных производственных смен. Если изучаем снижение концентрации гальванического раствора, нужно с определенной регулярностью отобрать данные между плановыми обновлениями раствора.
В любом случае, важно помнить, что выборка должна быть представительной (или репрезентативной, как говорят статистики) – то есть такой, чтобы по результатам анализа можно было выполнить 7 шаг этой схемы – распространить выводы, сделанные по ней, на весь объект. Так, если мы подозреваем, что для процесса сезонность является важным фактором, оценивать стабильность процесса, собирая данные только в один из месяцев, является неверным.
Шаги «4. Сбор данных», «5. Обработка данных» и «6. Получение статистических выводов» стандартны, зачастую понятны или раскрываются при описании конкретных методов, поэтому в рамках данной заметки не будем на них останавливаться.
Попробуйте, используя предложенную схему, взглянуть на уже применяемые методы в организации – какие шаги пропущены, что требуется уточнить, где по-другому подойти к сбору данных и т.п.
Также рекомендуется использовать этот подход при изучении новых методов анализа данных и управления процессами.
Ищите ответы на вопросы:
- для каких процессов, видов данных подходит метод?
- какие задачи решает и гипотезы проверяет?
- каких требует основных данных?
- а может, важно еще собирать сопутствующую информацию? и т.д.
Потренируйтесь в формулировке гипотез для ваших задач и подборе методов для проверки сформулированных гипотез.
Выводы
Качество продукции, качество процессов и систем – важные аспекты для эффективности бизнеса. Улучшать качество, находить причины дефектов, ставить «диагнозы» процессам, формировать «план лечения» для предотвращения потерь, снижения затрат на обеспечение качества, сокращения времени производства помогают статистические методы анализа данных и управления процессами. Но важно разобраться, какие они бывают, научиться подбирать нужный метод, планировать и собирать нужные (и не избыточные) данные, применять методы и делать выводы. И, на самом деле, это не так страшно и сложно, как может показаться.
Литература
1. У. Эдвардс Деминг, "Выход из кризиса: Новая парадигма управления людьми, системами и процессами" / "Out of the Crisis", W. Edwards Deming — М.: Альпина Паблишер, 2017 г. Научные редакторы Ю. Рубаник, Ю. Адлер, В. Шпер.
2. Лапидус В.А. Всеобщее качество (TQM) в российских компаниях / – Нижний Новгород: Приоритет, 2008 г. - 431 с/
3. SPC. Статистическое управление процессами. Ссылочное руководство. Перевод с английского второго издания от июля 2005 г.- Н.Новгород: ООО СМЦ "Приоритет", 2012 г. – 424 с. (официальное двуязычное издание)
4. Дональд Уилер, Дэвид Чамберс, "Статистическое управление процессами. Оптимизация бизнеса с использованием контрольных карт Шухарта". Перевод с англ. — М.: Альпина Паблишер, 2016 г. Научные редакторы Ю. Адлер, В. Шпер.
5. Пора заняться техпроцессом. Розно М.И., Касторская Л.В. 3-е издание дополненное - Н.Новгород: ООО СМЦ "Приоритет", 2019 г. - 61 с.
6. У. Эдвард Деминг. Новая экономика. – М.: Эксмо, 2006 г. – 208 с.
7. FMEA. Анализ видов и последствий отказов. Справочное руководство. FMEA конструкции. FMEA процесса.
Дополнительный FMEA для мониторинга и отклика системы. - AIAG & VDA. Первое издание, июнь 2019 г. - 237 с.
8. Хитосе Кумэ. Статистические методы повышения качества. – М.: Финансы и статистика, 1990 г. – 304 с.